Herramentales y dispositivos de ensamble para líneas automotrices y electrónicas
Fixtures de soldadura, checking fixtures y garras neumáticas diseñados a partir de tus planos 3D para mantener la repetibilidad, reducir paros y proteger el OEE de tu planta.
±0,02 mm
Tolerancia en cuerpos mecanizados
<24 h
Revisión DFM inicial
10–14 días
Muestras T1 para fixtures medianos
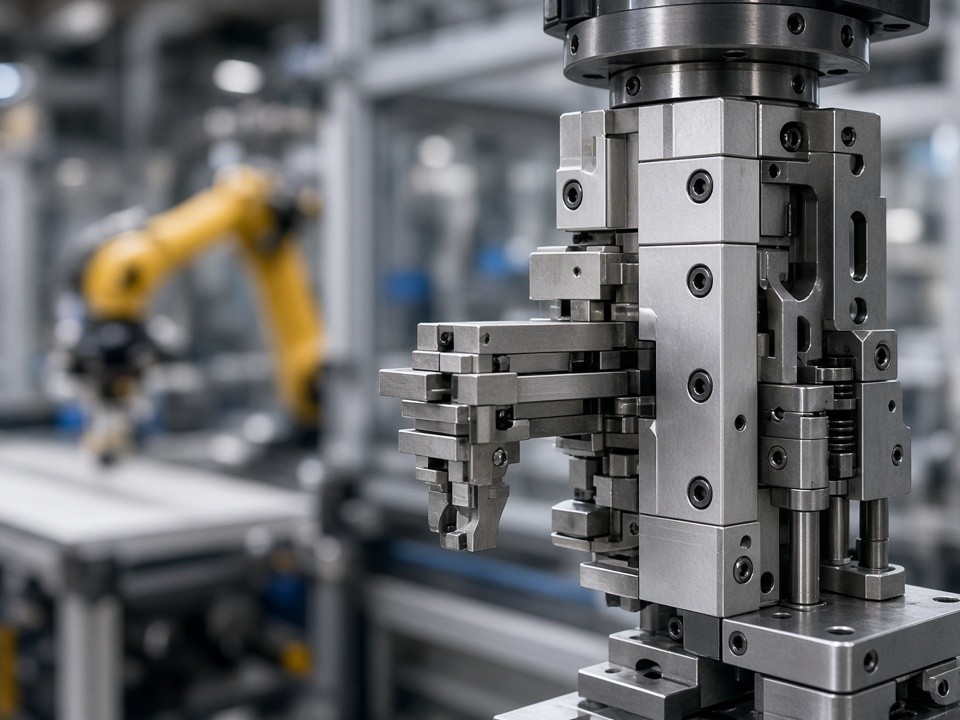
Control dimensional al 100%
Cada lote incluye reporte CMM Zeiss, mapa de puntos y certificado de material.
Capacidad de fabricación
Dispositivos preparados para ciclos continuos
Combinamos mecanizado de 5 ejes y electroerosión por hilo para fabricar componentes con materiales y tratamientos adecuados para cada aplicación.
Pines de localización de alta resistencia
Se entregan templados a 58–62 HRC y con recubrimiento TiN para reducir el desgaste causado por inserciones repetidas.
Fixtures de soldadura
Cuerpos de acero D2, H13 o 1045 con insertos y tratamientos seleccionados para puntos de soldadura y posicionamiento estable.
Checking fixtures
Bases rectificadas con pines de localización endurecidos, TiN y verificación dimensional para control geométrico repetible.
Garras neumáticas
Mecanizadas con canales de aire integrados y superficies de contacto en POM o acero endurecido según la pieza.
Documentación de calidad
Informe CMM Zeiss con mapa de puntos, certificado de material y control de salida al 100% antes del envío.
Del plano 3D a la planta
Desarrollo rápido, validación funcional y entrega controlada
Nuestro flujo reduce la espera frente a los plazos locales habituales de 6–8 semanas y permite que tu equipo avance con una muestra funcional.
Revisión DFM
Recibimos archivos STEP o IGES y revisamos fabricabilidad, tolerancias y puntos críticos en menos de 24 horas.
Ingeniería del dispositivo
Definimos secuencia de mecanizado, materiales, tratamientos y puntos de verificación.
Prototipo y prueba de ciclo
Fabricamos, ensamblamos pines y elementos de sujeción, y validamos el funcionamiento en banco.
Muestra T1 y entrega
Las muestras T1 llegan a planta en 10–14 días hábiles para la mayoría de fixtures de tamaño medio.
Selección técnica
Materiales y acabados según la aplicación
La combinación de material, tratamiento y tolerancia se define de acuerdo con la frecuencia de ciclo, el contacto y la geometría de la pieza.
| Tipo de dispositivo | Material principal | Tratamiento superficial | Tolerancia crítica | Vida útil estimada |
|---|---|---|---|---|
| Checking fixture automotriz | Acero D2 o H13 | Nitruración + TiN | ±0,02 mm | >500 000 ciclos |
| Garra neumática electrónica | Aluminio 7075 + POM | Anodizado duro | ±0,03 mm en mordazas | >1 000 000 ciclos |
| Fixture de soldadura | Acero 1045 + insertos | Cementación selectiva | ±0,05 mm en puntos | >300 000 ciclos |
| Calibrador de ensamble | Acero 17-4 PH | Pasivado | ±0,01 mm | >200 000 ciclos |
Cobertura para manufactura mexicana
Soporte para plantas del Bajío y la frontera norte
Subsidiarias Tier 1 y Tier 2 utilizan estos dispositivos para controlar geometría en soldadura de carrocerías, verificar conectores electrónicos y manipular carcasas plásticas. Los pines de alta resistencia reducen reemplazos y los reportes de inspección simplifican la documentación PPAP requerida por los OEM.
Entrega logística
DDP a tu planta
Monterrey, Querétaro, Tijuana y Ciudad Juárez. Procesos IMMEX con pedimento virtual cuando aplica.
Preguntas frecuentes
Información para iniciar tu proyecto
Solicita tu cotización
Convierte tu plano 3D en un dispositivo listo para producción
Envía tu plano 3D, cantidad estimada, fecha objetivo y requisitos de material o tratamiento especial. Nuestro equipo preparará una propuesta técnica para tu línea.
Correo: info@partsmake.mx
Cobertura: entrega DDP a plantas en Monterrey, Querétaro, Tijuana y Ciudad Juárez.
Dirección: