Electroerosión por Penetración para Cavidades Complejas y Moldes de Precisión
Mecanizado CNC por electroerosión (Sinker EDM) de alta precisión para fabricar cavidades internas, nervaduras profundas, fondos ciegos y detalles micrométricos en aceros templados hasta 60 HRC, superando las limitaciones físicas de las herramientas de corte rotativo.
Capacidad de Máquinas de Chispa Espejo
Acabados superficiales Ra < 0.1 µm sin necesidad de pulido manual
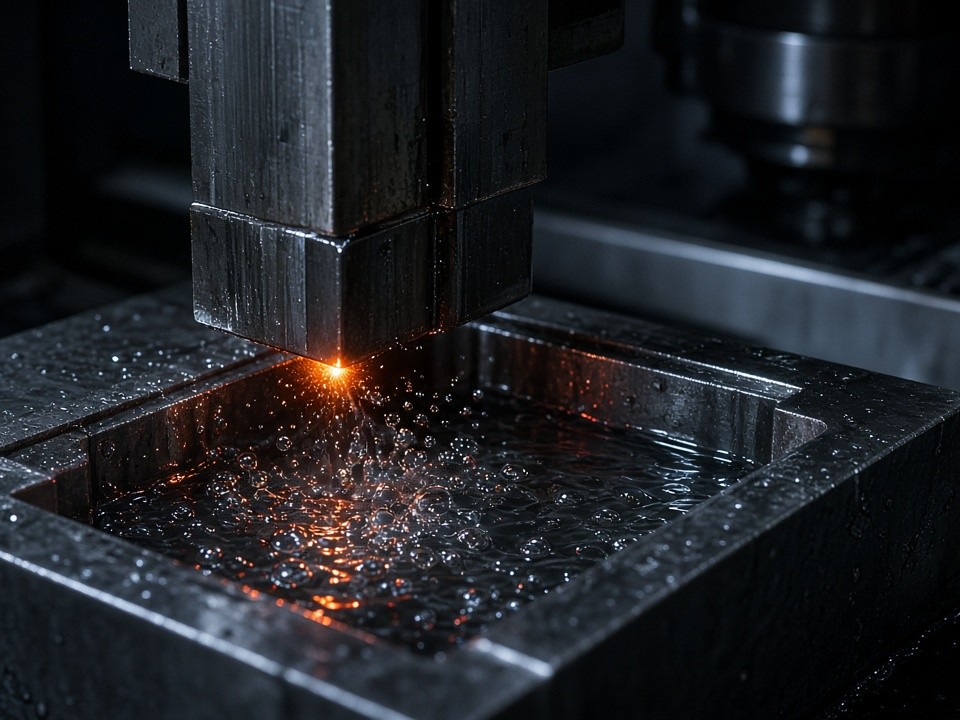
Nuestros centros CNC de electroerosión por penetración integran generadores de pulso iso-energético de alta frecuencia diseñados para eliminar la capa refundida y garantizar una rugosidad superficial homogénea en geometrías donde las pastas abrasivas deformarían los filos vivos.
Compensación de Desgaste
Algoritmos multieje que monitorean en tiempo real la erosión del electrodo de cobre o grafito ultrafino, compensando automáticamente la traslación y rotación orbital para conservar la verticalidad en paredes de nervaduras profundas.
Zonas Muertas y Fondos Ciegos
Descargas controladas en cavidades donde no existe desahogo ni salida para fresas cilíndricas o esféricas, logrando radios interiores de hasta R 0.05 mm y ángulos vivos sin deformación mecánica.
Texturas y Ranuras Estrechas
Capacidad de generar texturas estándar VDI 3400 o micro-patrones de fricción directamente en el núcleo del molde, asegurando un desmoldeo uniforme y eliminando retrabajos de acabado manual.
Flujo de Mecanizado Integrado
Combinación de Fresado CNC, Electroerosión y Metrología Zeiss
Minimizamos el tiempo de ciclo y optimizamos el desgaste de electrodos mediante una secuencia validada que previene acumulaciones de tolerancia.
Desbaste CNC 5 Ejes
Mecanizado inicial a alta velocidad de cavidades y núcleos en estado recocido o pretemplado para remover el 85% del volumen de material.
Tratamiento Térmico
Temple al vacío de aceros grado herramienta (H13, D2, 1.2344) alcanzando durezas de 48 a 60 HRC sin descarburación superficial.
Electroerosión Espejo
Descargas de pulso fino sobre la pieza endurecida. Se rectifican radios ciegos, nervaduras profundas y texturas superficiales sin distorsión térmica.
Verificación CMM
Inspección tridimensional por coordenadas en máquina CMM Zeiss con palpador continuo para validar tolerancias geométricas y perfiles de cavidad.
Especificaciones y Materiales
Mecanizado en aleaciones endurecidas y conductores de alta tenacidad
Al erosionar el metal tras el temple, se eliminan por completo los riesgos de alabeo o agrietamiento comunes al mecanizar antes de horno.
| Familia | Normas / Grados | Dureza Operativa | Aplicación Habitual |
|---|---|---|---|
| Acero para trabajo en caliente | AISI H13 / 1.2344 / SKD61 | 48 - 54 HRC | Moldes de fundición de aluminio inyectado (Die Casting) |
| Acero para trabajo en frío | AISI D2 / 1.2379 / SKD11 | 58 - 62 HRC | Troqueles de estampado y matrices de corte fino |
| Acero inoxidable para moldes | AISI 420 / 1.2083 / Stavax | 48 - 52 HRC | Moldes para plásticos ópticos y resinas corrosivas |
| Carburos y Superaleaciones | Carburo de Tungsteno (WC), Inconel 718 | > 65 HRC | Insertos antidesgaste y componentes aeroespaciales |
Cadena de Suministro para la Industria de Manufactura
Entregas directas a plantas IMMEX en México
Suministramos cavidades terminadas, matrices de precisión e insertos de molde a fabricantes de equipo original (OEM) y proveedores Tier 1 y Tier 2 en los principales corredores industriales:
- • Zonas de Cobertura: Monterrey, Saltillo, Querétaro, San Luis Potosí, Tijuana y Ciudad Juárez.
- • Operación Aduanal: Términos DDP con esquema de transferencias virtuales (pedimento virtual V1) bajo programa IMMEX.
- • Trazabilidad y Calidad: Certificados de molino (MTR), reporte dimensional CMM con mapeo de puntos críticos y constancia de dureza.
Sectores Abastecidos
Automotriz e Iluminación
Insertos de faros reflectores con acabado espejo, conectores de precisión y componentes bajo cofre.
Médico y Farmacéutico
Moldes multicavidad para jeringas, filtros microfluídicos y partes técnicas estériles sin desmoldantes.
Empaque Técnico y Electrónica
Matrices de sellado térmico, moldes de tapas de pared delgada y carcasas con paredes nervadas.
Contacto Técnico y Cotizaciones
Solicitud de cotización para electroerosión por penetración
Envíe su modelo digital o plano técnico para evaluar viabilidad de maquinado, selección de electrodos y tiempos de ciclo. Responderemos con una propuesta formal en menos de 24 horas.
Requisitos para cotización expedita
- 1. Archivos 3D en formato STEP, IGES o Parasolid (X_T).
- 2. Plano 2D en PDF con especificación de tolerancias críticas y acabado superficial (Ra o VDI).
- 3. Grado de acero, condición térmica requerida (HRC) y volumen por lote o proyecto.