Procesos de Electroerosión y Rectificado de Alta Precisión
En PartsMake fabricamos inserciones de moldes, matrices de troquelado y componentes para herramentales con especificaciones micrométricas. Integramos electroerosión por hilo lento (Slow-Wire EDM), electroerosión por penetración con acabado espejo y rectificado CNC en aceros templados de 55 a 68 HRC para la industria automotriz, médica y aeroespacial en México.
Capacidades Especializadas de Electroerosión (EDM) y Rectificado
El desgaste severo, las geometrías intrincadas y los requerimientos de paredes delgadas en la manufactura de moldes y herramentales en México demandan tecnologías que superan las limitantes del fresado convencional. En PartsMake, nuestros centros de electroerosión por hilo lento (Wire EDM) y penetración CNC (Sinker EDM) resuelven ranuras de hasta 0.12 mm de ancho y relaciones de profundidad extremas en aceros grado herramienta previamente templados como AISI H13, D2, S7, CPM-1V/9V y carburo de tungsteno.
Para eliminar el riesgo de fracturas por tensiones internas o deformaciones por calor, gestionamos una cadena de suministro controlada: desbaste inicial, tratamiento térmico al vacío con certificación MTR (Mill Test Report), acabado por electroerosión en múltiples cortes finos y rectificado de superficies cilíndricas o planas para garantizar perpendicularidad y planicidad absoluta.
Hilo Lento de Alta Precisión
Alambre de latón y recubierto de zinc desde Ø 0.05 mm hasta 0.25 mm. Sin capa refundida perceptible, apto para postizos expuestos a ciclos térmicos repetitivos.
Rectificado Óptico y Sin Centros
Rectificado cilíndrico para flechas y botadores con concentricidad inferior a 0.002 mm y rectificado de superficies planas con rugosidad superficial Ra 0.05 µm.
Comparativa de Procesos y Tolerancias de Fabricación
Parámetros de referencia utilizados en nuestras celdas de maquinado para proyectos de exportación y plantas maquiladoras en Querétaro, Monterrey, Tijuana y Ciudad Juárez:
| Tecnología | Tolerancia Típica | Acabado Superficial | Materiales Frecuentes |
|---|---|---|---|
| Electroerosión por Hilo (Slow-Wire) | ±0.0025 mm | Ra 0.2 ~ 0.4 µm | H13, D2, S7, A2, Carburo |
| Electroerosión por Penetración (Sinker) | ±0.005 mm | VDI 12 / Ra 0.1 µm (Espejo) | Aceros para molde, Cobre-Tungsteno |
| Rectificado Plano Superficial | ±0.002 mm | Ra 0.1 µm | Placas porta-moldes, calzas, cuchillas |
| Rectificado Cilíndrico Sin Centros | ±0.001 mm | Ra 0.05 µm | Pasadores guía, botadores, flechas médicas |
Servicios y Procesos Disponibles
Capacidad bajo demanda DDP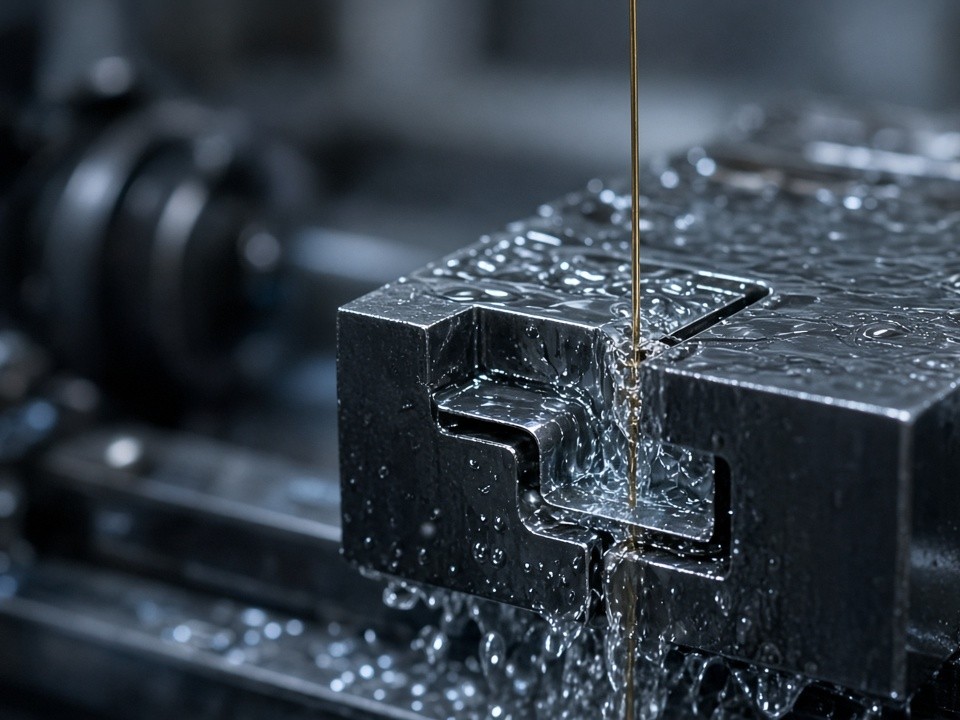
Precision Wire EDM Services for High-Tolerance Mold Components
PartsMake delivers precision wire EDM with ±0.002 mm tolerances on hardened tool steels and superalloys. Ideal for complex through-holes, narrow slots, and gap-free mold insert fits.
Ver detalles →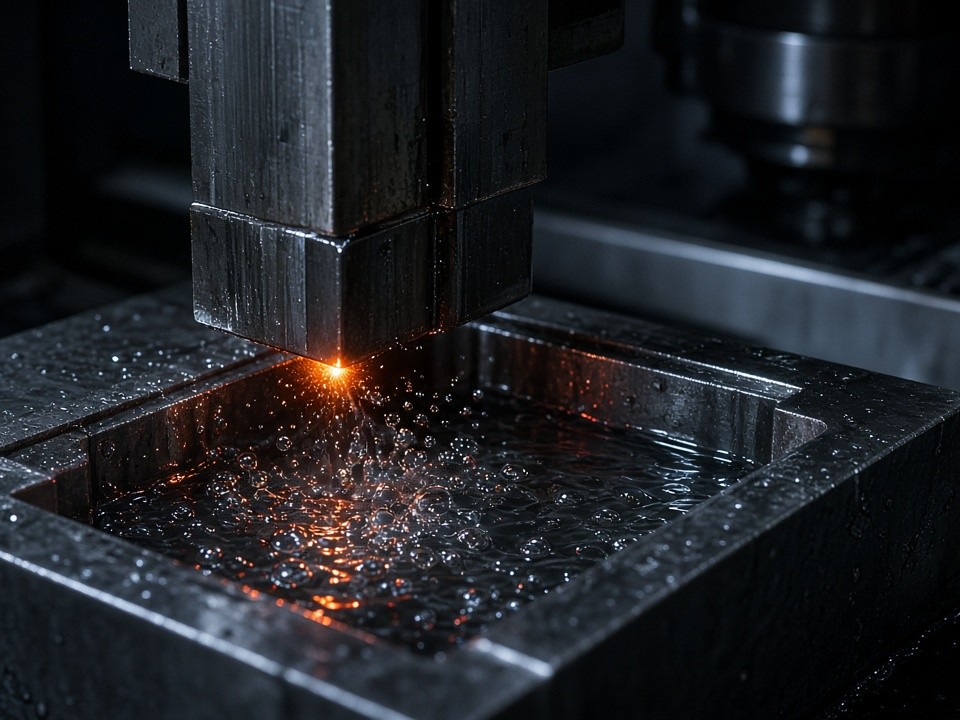
Electroerosión por Penetración para Cavidades Complejas y Moldes de Precisión
Servicio de electroerosión por penetración con máquinas de chispa espejo para moldes, cavidades profundas y geometrías que no admiten mecanizado convencional. Tolerancias de ±0.005 mm y acabado sin pulido.
Ver detalles →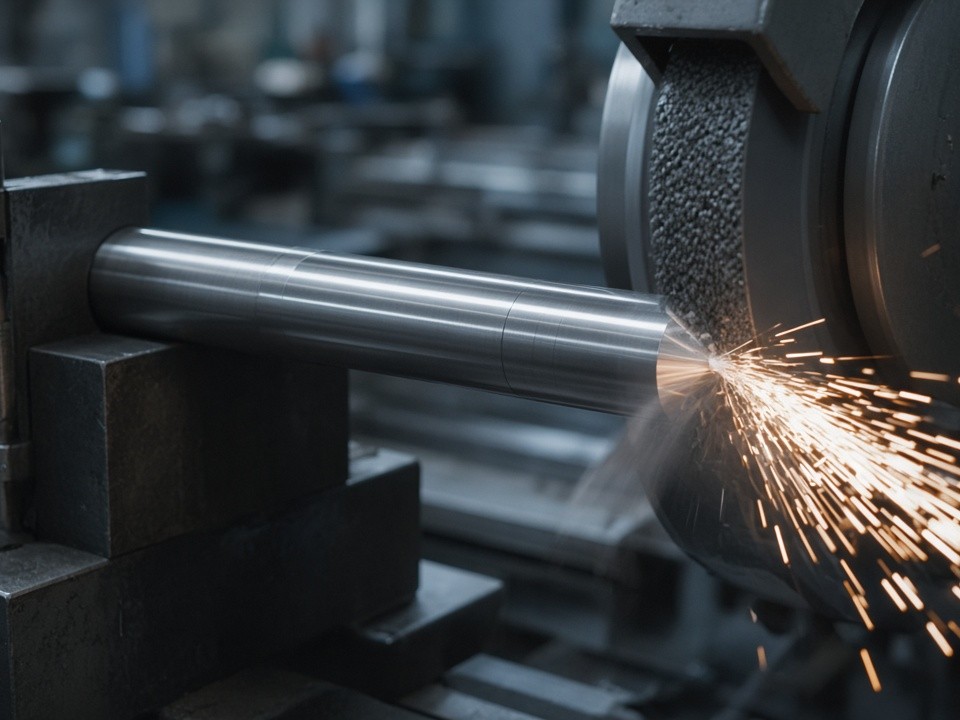
Rectificado Cilíndrico y Sin Centros para Ejes y Piezas Automotrices en México
Servicios de rectificado cilíndrico y sin centros con tolerancias de 0.001 mm y acabado espejo para lotes medianos de ejes, pasadores y componentes de precisión. Cotizaciones DDP a plantas IMMEX en 24 horas.
Ver detalles →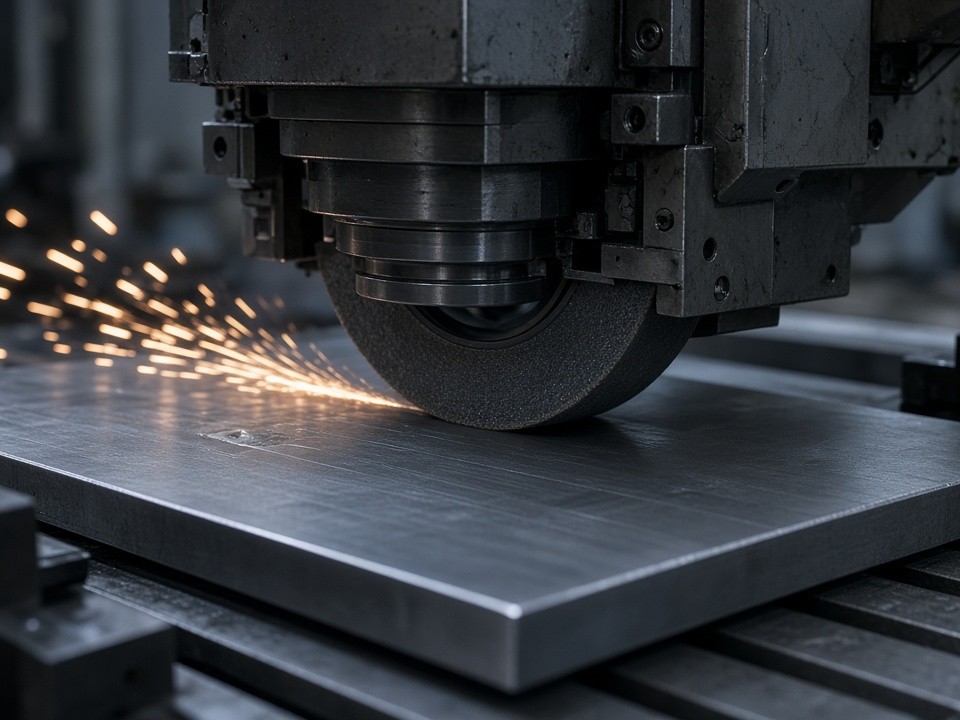
Rectificado Plano Superficial para Moldes, Guías y Bases Ópticas
Servicios de rectificado plano superficial con capacidades para piezas grandes y tolerancias de paralelismo y planicidad en moldes, guías lineales y bases ópticas. Cotiza tu proyecto.
Ver detalles →Tratamiento Térmico al Vacío e Inspección Tridimensional
El maquinado por electroerosión en aceros de alta dureza requiere un control metalúrgico riguroso para prevenir microfisuras por recocido deficiente o capas blancas excesivas.
Tratamiento Térmico al Vacío
Templado y revenido en hornos de vacío con atmósfera inerte para garantizar dureza uniforme (58-62 HRC en D2/H13) y evitar descarburación o distorsiones geométricas previas al rectificado final.
Control de la Capa Refundida
Implementación de hasta 5 pasos de desbaste y afinado en Wire EDM con generadores de pulso transistorizado, manteniendo la capa blanca por debajo de 0.002 mm para asegurar vida útil prolongada.
Inspección CMM Zeiss y Rugosímetros
Validación dimensional tridimensional en máquinas de medición por coordenadas Zeiss, perfilómetros ópticos y rugosímetros calibrados con entrega de reportes FAI o soporte PPAP para líneas automotrices.
Inicie su Proyecto de Electroerosión y Rectificado con PartsMake
Envíe sus requerimientos técnicos, especificaciones de material y tolerancias. Nuestro equipo de ingeniería revisará su archivo 3D para retroalimentación DFM inmediata y entrega de propuesta formal bajo esquema DDP en su planta.
Formulario de Requerimiento Técnico
Complete los detalles de su pieza para conectar con un ingeniero de aplicaciones.