Geometrías complejas en aceros templados y carburos ultraduros
PartsMake opera celdas de electroerosión por hilo configuradas para pasadas de acabado lento en materiales superiores a 58 HRC. Obtenga tolerancias de hasta ±0.002 mm, ranuras menores a 0.15 mm y superficies sin microgrietas térmicas.
±0.002
mm en contornos críticos
0.10
mm de diámetro mínimo de hilo
Ra 0.2
µm en pasadas finales
10–18
días calendario para muestras T1
Ajuste directo de insertos
Contornos acabados para ensamble sin lapeado secundario ni ajuste manual.
Capacidad de proceso
Control dimensional para piezas que no admiten compromiso
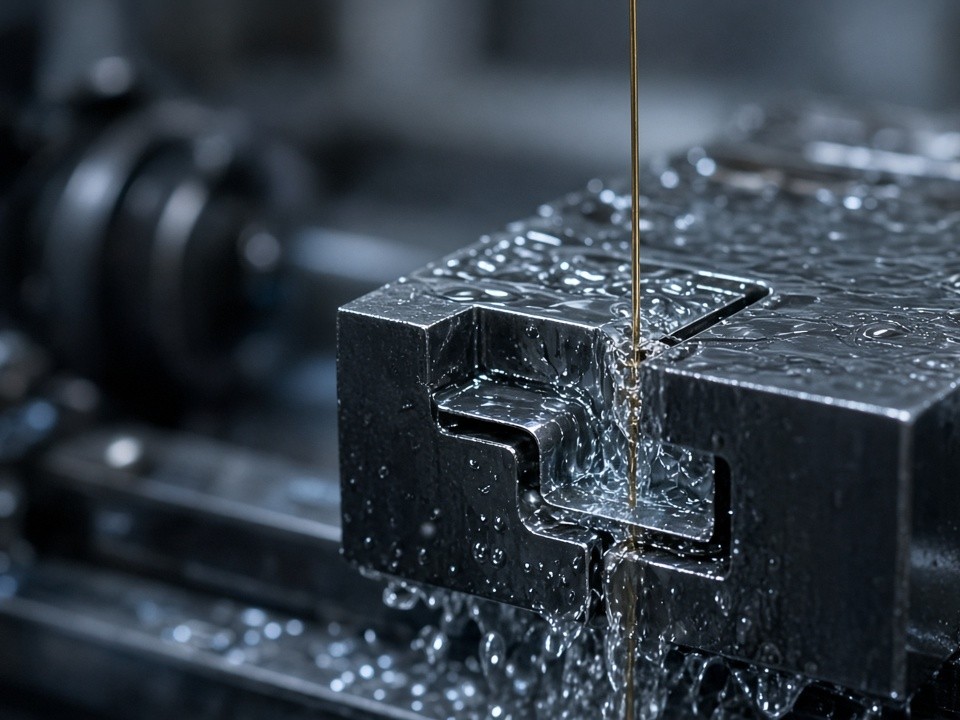
Las pasadas múltiples de acabado lento permiten fabricar perfiles internos irregulares, canales estrechos y detalles de microtroquelado con una integridad superficial controlada.
Resultado de ensamble
Los parámetros soportan insertos de molde que requieren un ensamble directo, sin lapeado secundario ni ajuste manual.
Zona de trabajo
500 × 400 × 300 mm
Envolvente máxima de la pieza.
Contornos críticos
±0.002 mm
Después de múltiples pasadas de acabado.
Microgeometrías
0.10 mm
Diámetro mínimo de hilo para ranuras finas y radios internos agudos.
Acabado final
Ra 0.2 µm
Verificado mediante perfilómetro.
Materiales procesados diariamente
Preparados para materiales de alta dureza
Cada lote se entrega con reportes de prueba del material y datos de inspección CMM trazables al número de colada.
Aceros para herramientas templados
D2, H13 y 1.2344 para moldes, matrices e insertos de alta exigencia.
Grados de pulvimetalurgia
ASP 23 y Vanadis 4 para detalles de corte, canales y perfiles de precisión.
Carburos y superaleaciones
Carburos cementados y superaleaciones conductivas para componentes especializados.
Selección del proceso
Cuándo supera al fresado convencional
Elija electroerosión por hilo cuando la geometría o la dureza hagan que las fuerzas de corte, el acceso de la herramienta o la capa afectada sean determinantes.
- ✓ Perfiles internos cerrados inaccesibles para fresas de extremo.
- ✓ Paredes menores a 1 mm que se deformarían bajo fuerzas de corte.
- ✓ Esquinas agudas y canales estrechos que requieren ausencia de capa refundida.
Estrategia combinada
Un solo proyecto, el proceso correcto para cada detalle
PartsMake combina electroerosión por hilo con electroerosión por penetración o fresado de 5 ejes cuando un solo proceso no puede alcanzar todas las características.
Revisar mi geometríaAplicaciones en México
Componentes entregados a plantas mexicanas
Cavidades y correderas
Moldes de inyección con líneas de partición complejas.
Matrices de precisión
Troqueles para estampado automotriz.
Fixtures médicos
Patrones de agujeros con tolerancia de ±0.005 mm.
Fixtures de verificación
En D2 para líneas de ensamble de alto volumen.
Muestras T1: de 10 a 18 días calendario, según complejidad y disponibilidad del material.
Solicitar plazo estimado →Documentación de calidad
Evidencia técnica para liberar sus piezas
La documentación acompaña cada lote para respaldar la trazabilidad del material, la precisión dimensional y la integridad de la superficie.
Reportes CMM completos
Cobertura del 100 % de las dimensiones críticas.
Certificados de integridad superficial
Confirmación de ausencia de grietas térmicas.
Trazabilidad del material
Registro conforme a estándares ASTM y vinculado al número de colada.
Preguntas frecuentes
Antes de enviar su proyecto
Siguiente paso
Convierta su geometría crítica en una pieza lista para ensamblar
Cargue sus dibujos o modelos 3D en el formulario de RFQ o envíelos directamente a info@partsmake.mx. Un ingeniero de procesos revisará el archivo en un día hábil y preparará una cotización firme.